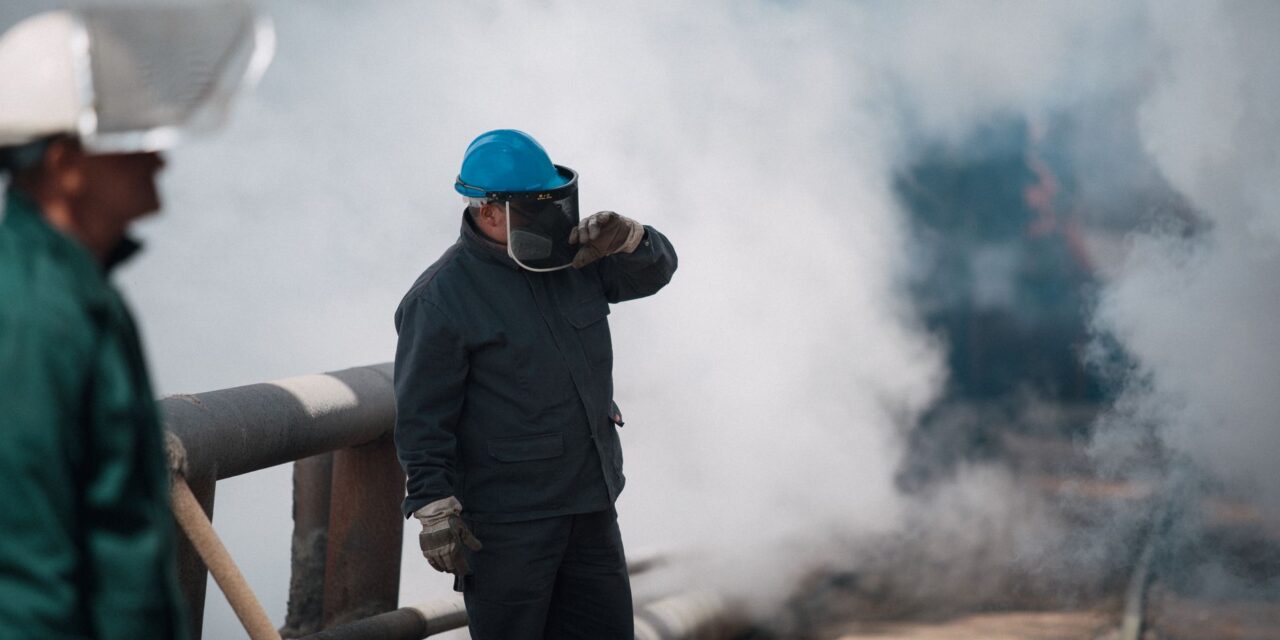
Dans un atelier, l’air se dégrade bien avant qu’on ne s’en aperçoive. Les poussières de ponçage, les fumées de soudage, les brouillards d’huile ou les particules de découpe s’accumulent lentement, et le premier signal est rarement une alerte technique : c’est un opérateur qui tousse en fin de poste, une machine qui s’encrasse plus vite que prévu, ou un contrôle de l’inspection du travail qui pointe une ventilation insuffisante. C’est précisément à ce stade que les entreprises cherchent à traiter l'air en milieu industriel avec Delta NEU, c’est-à-dire à remplacer les rustines par une installation dimensionnée pour la nature réelle des polluants émis. Comprendre ce qui se joue dans cet air permet d’anticiper plutôt que de réparer, et surtout d’investir une fois pour toutes dans un équipement adapté plutôt que trois fois dans des solutions partielles.
Sommaire
- Ce que contient vraiment l’air d’un atelier
- Les obligations de l’employeur, en pratique
- Dépoussiérage, ventilation, filtration : trois réponses différentes
- Capter à la source plutôt que diluer
- Des contraintes très différentes d’une industrie à l’autre
- Le coût énergétique, angle mort des installations anciennes
- Comment se déroule un projet de traitement d’air
- Les erreurs qui reviennent le plus souvent
Ce que contient vraiment l’air d’un atelier
Parler de « poussière » au singulier est trompeur. Un atelier de menuiserie, une fonderie et un site agroalimentaire ne produisent pas les mêmes particules, et ces différences commandent toute la suite : le type de capteur, le média filtrant, la vitesse d’air dans les gaines, jusqu’au mode d’évacuation des déchets collectés.
La taille des particules change tout
Les poussières visibles qui se déposent sur les établis sont paradoxalement les moins dangereuses pour la santé : trop lourdes, elles retombent rapidement et sont arrêtées par les voies respiratoires supérieures. Le risque réel vient des particules fines, invisibles à l’œil nu, qui restent en suspension pendant des heures et pénètrent profondément dans les poumons. On distingue classiquement la fraction inhalable, celle qui entre par le nez et la bouche, et la fraction alvéolaire, nettement plus fine, qui atteint les alvéoles pulmonaires et s’y dépose durablement.
Cette distinction a une conséquence très concrète : un atelier qui paraît propre peut présenter des niveaux d’empoussièrement élevés, parce que l’installation en place ne capte que ce qui est gros et lourd. C’est pourquoi un contrôle visuel ne remplace jamais une mesure, et pourquoi deux dépoussiéreurs de même débit affichent des résultats très différents selon leur média filtrant et la vitesse de passage de l’air.
Poussières sèches, humides, fibreuses ou explosives
La nature du polluant détermine la technologie utilisable, bien avant le débit. Des poussières collantes, fréquentes en agroalimentaire ou en plasturgie, colmatent un filtre à manches en quelques semaines si le décolmatage par air comprimé n’est pas dimensionné pour cela. Des fibres longues, comme en textile ou en recyclage, forment des ponts dans les conduits et créent des bouchons là où le tracé comporte des coudes serrés. Des particules abrasives, elles, usent prématurément les parois des gaines et les aubes du ventilateur si l’on n’a pas prévu de blindage aux points de choc.
Certaines poussières sont par ailleurs explosives au-delà d’une concentration donnée : bois, farine, sucre, aluminium, charbon. Elles relèvent de la réglementation ATEX et imposent des équipements spécifiques, évents de décharge, détection d’étincelles et sas anti-retour de flamme compris. Traiter ce cas comme un dépoussiérage ordinaire revient à installer un risque industriel majeur au cœur de l’atelier, et c’est une erreur que les assureurs sanctionnent au moment du sinistre.
Fumées, vapeurs et brouillards
Au-delà des solides, l’air d’un atelier transporte des fumées de soudage chargées en oxydes métalliques, des vapeurs de solvants, des brouillards d’huile de coupe issus de l’usinage. Ces polluants ne se traitent pas avec un simple dépoussiéreur : les fumées de soudage demandent une filtration haute efficacité au plus près de la torche, les brouillards d’huile des séparateurs à effet centrifuge ou coalescent, et les composés organiques volatils une adsorption sur charbon actif, voire une oxydation thermique quand les concentrations le justifient.
Un même atelier combine souvent plusieurs de ces familles. C’est la raison pour laquelle les installations conçues autour d’un seul équipement universel déçoivent : elles traitent correctement un polluant et laissent passer les autres.
Les obligations de l’employeur, en pratique
Le Code du travail ne laisse pas la qualité de l’air à l’appréciation de chacun. Il distingue les locaux à pollution non spécifique, où l’air n’est vicié que par la présence humaine, et les locaux à pollution spécifique, où un procédé émet des substances. Les ateliers industriels relèvent de la seconde catégorie, avec des exigences nettement plus strictes : captage des polluants au plus près de leur point d’émission, rejet à l’extérieur ou recyclage sous conditions, contrôle périodique des installations et consignation des résultats dans un dossier tenu à disposition de l’inspection du travail et du médecin du travail.
Mesurer, et non estimer
L’obligation porte sur des valeurs limites d’exposition professionnelle, exprimées en concentration moyenne pondérée sur huit heures, parfois complétées par une valeur limite court terme sur quinze minutes. Ces seuils se vérifient par des prélèvements individuels, portés par l’opérateur pendant son poste, et non par une mesure d’ambiance prise au milieu du hall. Les textes applicables sont consultables sur Légifrance, et dans la pratique, la majorité des remarques formulées lors des contrôles porte moins sur un dépassement avéré que sur l’absence pure et simple de mesures récentes.
Le document unique d’évaluation des risques professionnels doit refléter ces données. Un employeur qui dispose de mesures datées, d’un plan d’action et d’une traçabilité de ses interventions se place dans une situation très différente de celui qui affirme que « ça a toujours bien fonctionné ».
La maintenance fait partie de l’obligation
Une installation conforme le jour de sa réception ne le reste pas sans entretien. Les filtres se colmatent, les gaines se percent aux coudes, les trappes de visite se referment mal, la courroie du ventilateur patine, et le débit réel s’effondre progressivement sans qu’aucun voyant ne s’allume. La perte d’efficacité est d’autant plus sournoise qu’elle est lente : les équipes s’habituent, et personne ne constate de rupture.
Trois réflexes limitent cette dérive : un manomètre de perte de charge relevé chaque semaine sur le dépoussiéreur, un contrôle annuel des débits aux points de captage, et un stock de filtres de rechange au bon grammage. C’est le même raisonnement que pour l’entretien des surfaces de travail, où les techniques durables de nettoyage des sols industriels ne produisent leurs effets que si elles sont appliquées avec régularité.
Dépoussiérage, ventilation, filtration : trois réponses différentes
Ces trois mots sont souvent employés comme des synonymes dans les demandes de devis. Ils désignent des fonctions distinctes, et les confondre conduit à acheter un équipement qui ne répond pas au problème réellement posé.
Le dépoussiérage
Le dépoussiérage consiste à aspirer les particules à leur point d’émission, à les transporter dans un réseau, puis à les séparer de l’air avant rejet ou recyclage. Il s’adresse aux procédés qui génèrent un flux continu et localisable : ponçage, sciage, broyage, ensachage, sablage. La séparation s’opère selon les cas par cyclone pour les particules les plus grosses, par filtre à manches ou à cartouches pour la fraction fine, parfois par voie humide lorsque les poussières sont explosives ou incandescentes.
La performance d’un dépoussiéreur se juge sur trois paramètres rarement mis en avant dans les catalogues : la concentration résiduelle au rejet, la perte de charge à l’équilibre après plusieurs semaines de fonctionnement, et la facilité de remplacement des filtres. Un équipement dont on ne peut pas changer les manches sans démonter la moitié du caisson coûte, sur dix ans, bien plus cher que son prix d’achat.
La ventilation
La ventilation renouvelle l’air du local dans son ensemble. Elle ne traite pas la source : elle dilue les polluants dans un volume plus grand et évacue une partie de ce mélange vers l’extérieur. Elle reste indispensable pour le confort thermique, pour l’apport d’air neuf réglementaire et pour les émissions diffuses qu’aucun capteur ne peut cerner, comme les vapeurs qui s’échappent d’une pièce chaude en refroidissement.
En revanche, elle devient insuffisante dès que l’émission est concentrée en un point précis. Compter sur la ventilation générale pour traiter un poste de soudage revient à accepter que l’opérateur respire les fumées avant qu’elles ne soient diluées. La ventilation est un complément, jamais la réponse principale à une pollution de procédé.
La filtration
La filtration intervient en aval, sur l’air aspiré, pour retenir ce qui ne doit être ni rejeté dans l’atmosphère ni réintroduit dans l’atelier. Le choix du média dépend de la granulométrie visée, de la température des effluents, de leur humidité et de leur charge électrostatique. Un média inadapté se traduit soit par un colmatage prématuré, soit par un passage de particules fines que l’on retrouvera, quelques mois plus tard, déposées sur les luminaires et les charpentes.
Lorsque l’air filtré est recyclé dans l’atelier, ce qui permet d’économiser le chauffage, la réglementation impose une surveillance renforcée et, pour certains polluants, l’interdit purement et simplement. C’est un point à valider avant de construire le budget, car il change radicalement le coût d’exploitation.
Capter à la source plutôt que diluer
La règle technique la mieux établie du domaine tient en une phrase : un polluant capté avant dispersion coûte bien moins cher à traiter qu’un polluant dilué dans le volume d’un hall. La raison est arithmétique : capter à la source demande un petit débit fortement chargé, tandis que diluer suppose de déplacer, filtrer et parfois réchauffer des dizaines de milliers de mètres cubes d’air par heure.
Le captage sur poste de travail
Bras articulés, hottes, tables aspirantes, buses intégrées à l’outil portatif : ces dispositifs traitent le polluant là où il naît. Leur efficacité dépend de trois facteurs que l’on néglige souvent. La distance d’abord, car la vitesse d’air chute avec le carré de l’éloignement : un bras placé à soixante centimètres capte dix fois moins bien qu’à trente. L’orientation ensuite, car le captage doit accompagner le mouvement naturel du polluant, chaud et montant pour une fumée, projeté pour une meuleuse. L’acceptation par l’opérateur enfin : un bras mal équilibré, trop lourd ou qui gêne le geste sera écarté dès que personne ne regarde.
Un captage réussi se reconnaît à un indice simple : les opérateurs le repositionnent spontanément parce qu’ils constatent eux-mêmes la différence, sans qu’on ait à le leur rappeler.
L’aspiration centralisée
Quand les points d’émission se multiplient, un réseau centralisé devient plus rationnel qu’une collection d’unités mobiles qu’il faut entretenir une par une. Il suppose en revanche une étude aéraulique sérieuse : un réseau mal équilibré aspire beaucoup là où le besoin est faible et presque rien au poste le plus exposé, parce que l’air emprunte toujours le chemin de moindre résistance.
Les registres d’équilibrage, les vitesses de transport minimales à respecter pour éviter les dépôts dans les gaines et la gestion des postes utilisés par intermittence font partie de cette étude. Un réseau centralisé bien conçu permet d’installer un ventilateur à vitesse variable, qui ajuste le débit au nombre de postes réellement en service : c’est à ce stade que se gagne l’essentiel des économies d’énergie.
Des contraintes très différentes d’une industrie à l’autre
Les solutions se ressemblent sur le papier et divergent fortement à l’usage. Chaque secteur impose ses propres servitudes, et un équipement performant dans l’un peut se révéler inexploitable dans l’autre.
Agroalimentaire
Les exigences d’hygiène dominent la conception : surfaces lisses, absence de recoins où la matière peut stagner, matériaux nettoyables à l’eau et compatibles avec les produits de désinfection. Les poussières organiques, farines, laits en poudre, épices ou sucres, sont presque toutes explosives, ce qui ajoute la contrainte ATEX à la contrainte sanitaire. S’y greffent les variations saisonnières de production, qui imposent des installations capables de fonctionner correctement à charge partielle plusieurs mois par an.
Métal et fonderie
Les températures élevées, les particules abrasives et les fumées métalliques se combinent pour user les équipements plus vite qu’ailleurs. Les gaines doivent être blindées aux coudes, les filtres choisis pour résister à la chaleur et aux étincelles, et le refroidissement des effluents prévu en amont du filtre lorsque la source est très chaude. Les fumées de soudage, classées cancérogènes depuis plusieurs années pour certaines d’entre elles, placent ce secteur sous une surveillance réglementaire renforcée, avec des valeurs limites révisées à la baisse.
Bois et dérivés
Les volumes de copeaux et de sciure sont considérables, ce qui fait du transport pneumatique et du stockage des déchets une partie entière du projet. Le risque d’incendie est permanent, entretenu par les étincelles mécaniques et les corps étrangers métalliques qui traversent les machines. En contrepartie, les déchets sont valorisables en combustible pour alimenter une chaufferie biomasse, ce qui modifie profondément l’équation économique : le dépoussiéreur cesse d’être une charge pour devenir le premier maillon d’un circuit de chauffage.
Chimie et plasturgie
Les vapeurs et composés organiques volatils dominent, avec des questions de compatibilité des matériaux : un média filtrant ou un joint attaqué par un solvant se dégrade en quelques semaines. La question du traitement des rejets est centrale, car l’installation relève souvent de la réglementation sur les installations classées, avec des seuils d’émission à respecter et des contrôles périodiques imposés par l’arrêté d’exploitation. La traçabilité des opérations de maintenance y devient aussi importante que la performance de l’équipement.
Le coût énergétique, angle mort des installations anciennes
Une installation de traitement d’air fonctionne en continu, souvent au-delà des heures de production. Dans beaucoup d’ateliers, elle constitue le premier poste de consommation électrique, devant les machines elles-mêmes, et personne ne s’en aperçoit tant que la facture globale n’est pas décomposée.
Le débit, variable de coût numéro un
La puissance absorbée par un ventilateur varie approximativement avec le cube du débit. Réduire le débit de vingt pour cent grâce à un meilleur captage divise la consommation par près de deux : c’est le levier le plus puissant du domaine, et il ne coûte rien d’autre qu’une étude. À l’inverse, les installations dimensionnées « avec de la marge », par prudence ou pour anticiper une extension qui n’est jamais venue, paient cette marge tous les mois pendant toute leur durée de vie.
La variation de vitesse apporte le même bénéfice sur les réseaux à charge fluctuante : un variateur asservi à la pression du réseau ou au nombre de trappes ouvertes se rentabilise généralement en moins de deux ans sur une installation qui tourne en trois-huit.
Air extrait, air chauffé
Extraire l’air d’un atelier chauffé revient à jeter des calories dehors, puis à payer pour les remplacer. En hiver, le coût du chauffage de l’air de compensation dépasse fréquemment celui de l’électricité du ventilateur. Deux réponses existent : le recyclage de l’air filtré dans l’atelier, lorsque la nature du polluant et la réglementation l’autorisent, et la récupération de chaleur sur l’air rejeté au moyen d’un échangeur.
C’est souvent là que se trouve le vrai retour sur investissement d’une rénovation. Un projet présenté comme une mise en conformité se transforme alors en projet d’économies, avec un argumentaire financier que la direction comprend immédiatement.
Comment se déroule un projet de traitement d’air
Un projet sérieux commence par une mesure et se termine par une réception. Celui qui commence par un catalogue produit se termine généralement par une installation surdimensionnée, bruyante, et abandonnée au bout de trois ans.
Audit et caractérisation
Cette première étape identifie la nature des poussières ou des vapeurs, leur granulométrie, les débits nécessaires à chaque poste, la cartographie des émissions et les contraintes de bâtiment : hauteur sous ferme, charges admissibles en toiture, place disponible au sol, accès pour l’évacuation des déchets. Elle intègre aussi l’organisation du travail, car une installation conçue pour un poste occupé en permanence ne convient pas à un poste utilisé deux heures par jour.
C’est l’étape la plus décisive et la plus souvent écourtée. Une erreur de caractérisation se paie pendant quinze ans, puisqu’elle est figée dans le béton, les charpentes et le tracé des gaines.
Dimensionnement et implantation
Viennent ensuite le choix des équipements, le tracé du réseau, l’emplacement du dépoussiéreur, la gestion des déchets collectés et le traitement acoustique. L’encombrement et l’accessibilité pour la maintenance comptent autant que la performance annoncée : un filtre impossible à atteindre sans nacelle ne sera pas changé à temps. L’implantation du rejet mérite la même attention, afin d’éviter que l’air extrait ne soit repris par une prise d’air neuf située quelques mètres plus loin.
Mise en service et suivi
La réception comporte des mesures de débit aux points de captage, un relevé des pertes de charge et un contrôle du niveau sonore. S’y ajoutent la formation des équipes, qui doivent comprendre pourquoi un registre reste ouvert ou fermé, et un plan de maintenance écrit, avec les périodicités et les références des consommables. Une installation suivie conserve ses performances pendant des années ; une installation oubliée perd une part significative de son efficacité dès la deuxième année, sans que personne ne puisse dire à quel moment la dérive a commencé.
Les erreurs qui reviennent le plus souvent
Elles sont peu nombreuses, se répètent d’un site à l’autre, et coûtent toutes plus cher que l’étude qui les aurait évitées.
Acheter un équipement avant d’avoir mesuré
Un dépoussiéreur choisi sur la seule base d’un débit théorique, ou parce qu’il équipe déjà l’atelier voisin, a toutes les chances d’être inadapté à la poussière réellement produite. Le symptôme classique apparaît au bout de quelques mois : colmatage rapide, consommation d’air comprimé qui explose à cause d’un décolmatage permanent, et opérateurs qui finissent par couper l’installation parce qu’elle fait du bruit sans résultat visible.
Oublier la compensation d’air neuf
Extraire sans réintroduire met l’atelier en dépression. Les portes deviennent difficiles à ouvrir, les brûleurs se mettent en sécurité, les courants d’air s’inversent et le débit réellement extrait s’effondre bien en dessous de la valeur annoncée. La compensation, avec un apport d’air neuf tempéré réparti dans le local, fait partie intégrante du projet et non d’une option à arbitrer en fin de budget.
Négliger le bruit
Un ventilateur mal implanté ou dépourvu de silencieux transforme un gain sanitaire en nuisance quotidienne. Le résultat est connu : l’installation est arrêtée dès que l’encadrement a le dos tourné, et l’investissement est perdu. Les pièges de montage sont simples à éviter, plots antivibratiles, manchettes souples, implantation à l’extérieur du local lorsque c’est possible, à condition d’y penser au moment de la conception.
Traiter la conformité comme un dossier administratif
Les contrôles périodiques servent d’abord à détecter une dérive avant qu’elle ne devienne un risque pour les salariés ou un arrêt de production. Les entreprises qui s’en servent comme outil de pilotage, en suivant l’évolution des pertes de charge et des débits dans le temps, anticipent le remplacement des filtres et évitent la plupart des interventions en urgence. Celles qui classent le rapport sans le lire découvrent le problème le jour du contrôle ou de l’accident.
Traiter l’air d’un atelier n’est pas un achat ponctuel : c’est une installation qui se dimensionne sur un procédé réel, se maintient dans le temps et se mesure. Les entreprises qui l’abordent ainsi protègent leurs opérateurs, prolongent la durée de vie de leurs machines et maîtrisent une facture énergétique que la plupart des autres découvrent trop tard.


